አማርኛ
- English
- Esperanto
- Afrikaans
- Català
- שפה עברית
- Cymraeg
- Galego
- Latviešu
- icelandic
- ייִדיש
- беларускі
- Hrvatski
- Kreyòl ayisyen
- Shqiptar
- Malti
- lugha ya Kiswahili
- አማርኛ
- Bosanski
- Frysk
- ភាសាខ្មែរ
- ქართული
- ગુજરાતી
- Hausa
- Кыргыз тили
- ಕನ್ನಡ
- Corsa
- Kurdî
- മലയാളം
- Maori
- Монгол хэл
- Hmong
- IsiXhosa
- Zulu
- Yoruba
- অসমীয়া
- ଓଡିଆ
- Punjabi
- پښتو
- Chichewa
- Samoa
- Sesotho
- සිංහල
- Gàidhlig
- Cebuano
- Somali
- Тоҷикӣ
- O'zbek
- Hawaiian
- سنڌي
- Shinra
- Հայերեն
- Igbo
- Sundanese
- Lëtzebuergesch
- Malagasy
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
የአረብ ብረት መዋቅር የምርት ቴክኖሎጂ ትንተና
Ⅰ አጠቃላይ እይታ
የአረብ ብረት መዋቅር ማምረትየንድፍ ስዕሎችን ወደ አካላዊ መዋቅራዊ አካላት የመቀየር ሂደት ነው. ዋናው የብረታብረት ቁሳቁሶችን በፋብሪካ ማምረቻ ሂደቶች የዲዛይን መስፈርቶችን በማክበር ብቁ የሆኑ የብረት መዋቅራዊ አባላትን ማቀነባበር ሲሆን የአረብ ብረትን የሴክሽን ባህሪያት በመሠረቱ ሳይለወጡ እንዲቆዩ ማድረግ ነው.
የአረብ ብረት አወቃቀሮችን የማምረት ቴክኖሎጂ በአጠቃላይ ከሜካኒካል ማምረት ጋር ተመሳሳይ ነው. ሆኖም የአረብ ብረት መዋቅር ምርቶች በመጨረሻ በግንባታ ቦታዎች ላይ ስለሚገጣጠሙ, ሂደቶቹ ለትክክለኛ ቁጥጥር እና መበላሸት መከላከል ላይ የበለጠ ትኩረት ይሰጣሉ.
Ⅱ የአረብ ብረት መዋቅር ምርት ሂደት ፍሰት ገበታ
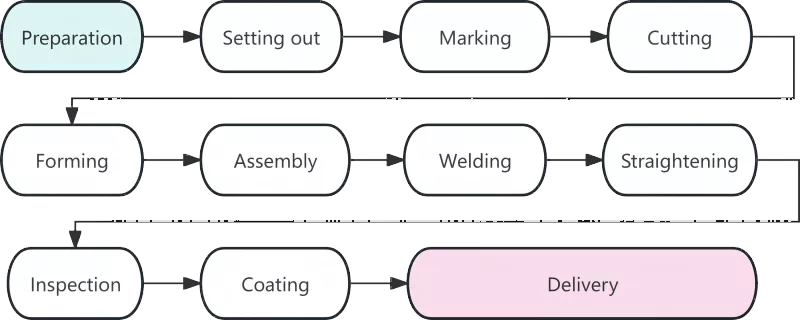
Ⅲ የእያንዳንዱ የስራ ሂደት ዝርዝር ትንተና
|
ሂደት |
መግለጫ |
|
የቁሳቁስ ዝግጅት |
የቁሳቁስ ዝግጅት የአረብ ብረት አሠራር መጀመሩን ያመለክታል, እና ጥራቱ በቀጥታ ሁሉንም ቀጣይ የስራ ሂደቶች ይነካል. በዚህ ደረጃ ላይ ያሉት ዋና ተግባራት የቁሳቁስን መቀበል, ማስተካከል እና የንጹህ ማጽዳትን ያካትታሉ. የብረት እቃዎች ወደ ፋብሪካው ከደረሱ በኋላ የእቃዎቻቸው የምስክር ወረቀቶች ከትክክለኛዎቹ ምርቶች ጋር መፈተሽ አለባቸው. በዋና ዋና መዋቅራዊ ክፍሎች ውስጥ ጥቅም ላይ የሚውሉ ብረቶች በኬሚካላዊ ቅንብር እና በሜካኒካል ባህሪያት ላይ እንደገና መመርመር አለባቸው. በማጓጓዝ ጊዜ የሚፈጠሩ የተበላሹ ብረቶች በሮለር ቀጥ ያሉ ማድረቂያዎች ወይም የሃይድሮሊክ ጃክ ማሽነሪዎችን በመጠቀም ማስተካከል አለባቸው። ልምዱ እንደሚያሳየው 80% የሚጠጉ የልኬት ስህተቶች በባዶ ባዶነት የተከሰቱት ያልተስተካከሉ ጥሬ ዕቃዎች ናቸው። |
|
ሎፍቲንግ |
በአረብ ብረት መዋቅር ውስጥ ለትክክለኛ ቁጥጥር ሎፍቲንግ የመጀመሪያው ወሳኝ እርምጃ ነው. በተዘጋጁ መድረኮች ወይም የአቀማመጥ ጠረጴዛዎች ላይ ቴክኒሻኖች የሙሉ መጠን ክፍሎችን መጋጠሚያዎችን ይሳሉ እና በ 1: 1 ጥምርታ በንድፍ ስዕሎች መሰረት የክፍሎችን ቅርጾችን ይገልጻሉ. የስዕል መመዘኛዎችን ከማረጋገጥ በተጨማሪ የብየዳ መቀነሻ አበል በሚመለከታቸው ሂደቶች በሚፈለገው መሰረት ይጠበቃል። ባጠቃላይ ከ 1 እስከ 1.5 ሚሊ ሜትር የሆነ አበል ለእያንዳንዱ ባት ዌልድ መቀመጥ አለበት. |
|
ምልክት ማድረግ |
ስክሪብሊንግ በመባልም ይታወቃል፣ ምልክት ማድረጊያ በብረት ሰሌዳዎች እና ክፍሎች ላይ ለክፍለ አካላት መግለጫዎች ቀዳዳ ቦታዎችን እና የማሽን መስመሮችን ምልክት ለማድረግ አብነቶችን የመጠቀምን ሂደት ያመለክታል። የቁሳቁስ አጠቃቀምን መጠን ከፍ ለማድረግ "በመጀመሪያ ትላልቅ ክፍሎች, ትናንሽ ክፍሎች በኋላ" መርህ ይከተላል. በተመቻቸ አቀማመጥ፣ አጠቃላይ የቁሳቁስ አጠቃቀም መጠን ከ85% በላይ ሊደርስ ይችላል፣ እና ከጎጆ ማመቻቸት በኋላ እንኳን ከ92% ሊበልጥ ይችላል። |
|
መቁረጥ |
መቆረጥ ጥሬ ዕቃዎችን በተሰየሙ መስመሮች ወደ ግል ክፍሎች የመለየት ሂደት ነው. ዋናዎቹ የመቁረጥ ዘዴዎች የጋዝ መቆረጥ, የፕላዝማ መቁረጥ እና የሌዘር መቁረጥን ያካትታሉ. የቁጥር ቁጥጥር መቁረጫ ቴክኖሎጂን በስፋት መጠቀሙ የአረብ ብረት አሠራር ትክክለኛነት እና ውጤታማነት አሻሽሏል. አንዳንድ የተቆረጡ ወለሎች ያለ ሁለተኛ ደረጃ ጠርዝ ማቀነባበሪያ በቀጥታ ለመገጣጠም ብቁ ናቸው። |
|
መመስረት |
እንደ ጥምዝ ጨረሮች እና የታጠፈ ቧንቧዎች ያሉ ቀጥተኛ ያልሆኑ ክፍሎች በብርድ መታጠፍ ወይም በጋለ መታጠፍ መቀረጽ አለባቸው። ቀዝቃዛ መታጠፍ በቤት ሙቀት ውስጥ ይከናወናል እና ለተለመዱ ጠመዝማዛ ክፍሎች ተፈጻሚ ይሆናል. ለሞቅ ማጠፍ, ብረቶች ከመታጠፍዎ በፊት እስከ 900-1100 ° ሴ ድረስ ይሞቃሉ, ይህም ጥቅጥቅ ያሉ ሳህኖች ወይም ትናንሽ የማጠፊያ ራዲየስ ያላቸው ክፍሎች ይወሰዳሉ. |
|
ስብሰባ |
መገጣጠም ማለት የተቀነባበሩ ክፍሎችን በስዕሎች እንደ አስፈላጊነቱ በማጣመር እና በጊዜያዊነት በቴክ ብየዳ ማስተካከል ማለት ነው። መደበኛ የመሰብሰቢያው ሂደት እንደሚከተለው ነው-የፍላጅ ሳህኖች ስፕሊስ ስፌቶችን መፍጨት → በድር ሰሌዳዎች ላይ ያሉትን ቡቃያዎች ያስወግዱ → ትክክለኛውን አቀማመጥ በማሽን ማሽኑ → ነጠላ-ጎን የቲ-ክፍል ብረት ማጠናቀቅ → ማህበሩን ያንሸራትቱ እና አጠቃላይ ምስረታውን ይጨርሱ። |
|
ብየዳ |
ብየዳ ከፍተኛ የቴክኒክ መስፈርቶች እና ጥብቅ የጥራት ቁጥጥር ጋር ብረት መዋቅር ውስጥ ማምረት ውስጥ ዋና ሂደት ነው. በብዛት ጥቅም ላይ የሚውሉት የብየዳ ዘዴዎች አውቶማቲክ የውሃ ውስጥ ቅስት ብየዳ፣ የ CO₂ ጋዝ መከላከያ ብየዳ እና የተከለለ የብረት ቅስት ብየዳ ያካትታሉ። |
|
ቀጥ ማድረግ |
በመበየድ ወቅት የሚፈጠረው የሙቀት ጭንቀት የአካል ክፍሎች መበላሸትን ያስከትላል፣ ይህም የመጀመሪያውን የጂኦሜትሪክ ቅርፅ ወደነበረበት ለመመለስ በማስተካከል መወገድ አለበት። የተለመዱ የማቅናት ዘዴዎች ሜካኒካል ማስተካከል, የእሳት ነበልባል ማስተካከል እና ጥምር ማስተካከልን ያካትታሉ. በተመሳሳይ ቦታ ላይ ማሞቂያ ከሶስት እጥፍ በላይ መከናወን የለበትም, እና ከመጠን በላይ ማሞቅ በጥብቅ የተከለከለ ነው. |
|
ምርመራ |
በጠቅላላው የማምረት ሂደት ውስጥ በመሮጥ, ፍተሻ ለምርት ጥራት ቁልፍ ዋስትና ሆኖ ያገለግላል. ደረጃዊ ፍተሻ በዋናነት የጥሬ ዕቃ ፍተሻን፣ በሂደት ላይ ያለውን ፍተሻ እና ድህረ-ብየዳ ፍተሻን ይሸፍናል። እንደ ስንጥቅ እና ያልተሟላ ውህደት ያሉ ገዳይ ጉድለቶች በተበየደው ውስጥ አይፈቀዱም። |
|
ሽፋን |
ሽፋን ለብረት አሠራሮች ጸረ-አልባነት እና የእሳት መከላከያ ይሰጣል. ደረጃውን የጠበቀ የሽፋን ስርዓት ሶስት ንብርብሮችን ያቀፈ ነው-ዚንክ የበለፀገ epoxy primer ፣ epoxy micaceous iron መካከለኛ ኮት እና ፖሊዩረቴን ወይም ፍሎሮካርቦን ኮት። እሳትን የሚቋቋም ሽፋን በበርካታ ቀጭን ሽፋኖች ውስጥ መተግበር አለበት. ለሽፋን ሥራ የሚሠራው የሙቀት መጠን ከ 5 ዲግሪ ሴንቲግሬድ በታች መሆን የለበትም, አንጻራዊው እርጥበት ከ 85% መብለጥ የለበትም, እና የአረብ ብረት ወለል ከጤዛ ነጥብ ቢያንስ 3 ° ሴ ከፍ ያለ መሆን አለበት. |
|
ከፋብሪካ ማድረስ |
የአረብ ብረት መዋቅር ማምረት የመጨረሻው ደረጃ ነው. የመጨረሻውን ፍተሻ የሚያልፉ አካላት ልዩ መለያ ቁጥሮች እና ምልክቶች ይመደባሉ. በመጫኛው ቅደም ተከተል መሰረት አካላት በቡድን መያያዝ አለባቸው. የሽፋን ጭረቶችን ለመከላከል የእንጨት ማገጃዎች ወይም የጎማ ጋዞች በንጥረ ነገሮች መካከል መቀመጥ አለባቸው. |
IV. የዘመናዊ ብረት መዋቅር የማምረት ቴክኖሎጂ የእድገት አዝማሚያዎች
ዘመናዊ የብረት መዋቅርየምርት ትክክለኛነትን እና ቅልጥፍናን ለማሻሻል ማኑፋክቸሪንግ የበለጠ ብልህ እና ሜካናይዝድ እየሆነ መጥቷል። የቁጥር ቁጥጥር ቴክኖሎጂ፣ አውቶማቲክ ብየዳ፣ BIM መተግበሪያ እና ለቅድመ-ስብሰባ ምናባዊ ማስመሰል የወደፊቱን የኢንዱስትሪውን የእድገት አዝማሚያ ይወክላሉ።
የአረብ ብረት መዋቅር ማምረት በቅርበት የተገናኙ ሂደቶችን, ከፍተኛ ትክክለኛነትን መስፈርቶች እና ጥብቅ የጥራት ቁጥጥርን የሚያሳይ የተሟላ ስርዓት ነው. ከአቀማመጥ እስከ ሽፋን ያለው እያንዳንዱ አሰራር የተጠናቀቁ ምርቶችን ጥራት በቀጥታ ይጎዳል. የማሰብ ችሎታ ያላቸው ቴክኖሎጂዎችን በስፋት በመተግበር ለብረት አሠራሮች ጥብቅ ደረጃዎች ይወሰዳሉ, ይህም የምርት ጥራት የበለጠ መሻሻል ያመጣል.
ተዛማጅ ዜናዎች
- ለብረት ፍሬም የፈረስ ቋሚ ግንባታ ተገቢውን መጠን እንዴት መምረጥ ይቻላል?
- በቦታው ላይ የአረብ ብረት መዋቅር ስብስብ + የተቀናጀ የሆስቲንግ ኮንስትራክሽን የስራ ፍሰት + ቁልፍ ታሳቢዎች
- ለዘመናዊ ኑሮ ባለ ሁለት ንብርብር ፕሪፋብ ብረት ፍሬም ቤት ግንባታ ለምን ይምረጡ?
- የአረብ ብረት መዋቅር ፋብሪካ ሕንፃዎች ዲዛይን እና ግንባታ ዘጠኝ ቁልፍ ነጥቦች
- የአረብ ብረት መዋቅር የዶሮ ሼድ ግንባታ የዶሮ እርባታ አስተዳደርን እንዴት ማሻሻል ይችላል?
- "Locomotive-Style" የኢንዱስትሪ ህንፃዎች፡ ባለ 3 ፎቅ ቢሮ ብረት ወይም ኮንክሪት መሆን አለበት?
መልእክት ተውልኝ